Увеличение проходных сечений каналов головки блока цилиндров - это, безусловно, весьма эффективный метод увеличения максимальной мощности двигателя. К примеру, вспомним разницу между 8-ми и 16-клапанными методами - у последних при том же объеме мощность существенно выше за счет лучшего наполнения и очистки цилиндров, обусловленных большей площадью сечений каналов и седел.
Однако то, что в теории просто и ясно, не всегда удается реализовать на практике. Основная причина трудностей увеличения сечений каналов любой серийной ГБЦ заключена в снижении толщины стенок каналов и опасности их прорыва при обработке.
Опыт показывает, что для ГБЦ двигателя ВАЗ-21083 критическими величинами диаметров каналов являются 32 мм для впуска и 29 мм для выпуска. Критическими в том смысле, что превышение этих величин резко повышает шансы испортить всю работу. Исправить же ошибку, как правило, не удается, поскольку прорыв стенки происходит в труднодоступном для сварки месте, после чего головку блока останется только сдать в утиль.
Но даже указанные величины (32 мм и 29 мм) заметно превышают стандартные. Более того, если увеличить сечения каналов до этих размеров, седла клапанов окажутся "узким" местом. В таком случае очевидно, что без замены седел на большие уже никак не обойтись.
Чтобы определить, какие седла поставить взамен штатных, необходимо разобраться с диаметром тарелок клапанов, точнее, "вписать" их камеру сгорания. Учитывая, что расстояние между осями направляющих втулок впускного и выпускного клапанов неизменно, вписать тарелки клапанов больше, чем 40 мм (впуск) и 34 мм (выпуск), трудно по причине близкого расположения друг к другу их седел.
Рассчитаем теперь размеры седел. Для того чтобы добиться хорошей формы седла, его наружный диаметр желательно сделать больше диаметра тарелки клапана приблизительно на 1 мм. При этом толщину седла не следует чрезмерно уменьшать, чтобы не "потерять" плотность и надежность его посадки в гнезде. Опыт показывает, что минимальная толщина седла составляет около 2,5-3,0 мм (большие цифры относятся к выпускным седлам).
Исходя из этих данных, не трудно получить, что для диаметра тарелок 40 мм и 34 мм внутренний диаметр седел составит приблизительно 35-36 мм и 29-30 мм. Сравним эти величины с диаметрами каналов - 32 мм и 29 мм. Выходит некоторая нестыковка - чтобы получить минимальное гидравлическое сопротивление потоку, необходимо напротив, не расширение, а некоторое сужение канала на седле.
Согласовать проходные сечения можно, если выполнить плавное расширение, а затем сужение канала непосредственно перед седлом. Правда, эта работа требует осторожности - стенку легко разрушить, особенно, если дополнительно пытаться и изменить направление движения потока (желательно, чтобы при течении цилиндр поток одновременно отклонялся от стенки цилиндра: это необходимо для уменьшения сопротивления, вызванного влиянием стенки).
Отметим, что расширение каналов и увеличение диаметра тарелок клапанов при сохранении фаз газораспределения приведет к некоторому смещению максимумов момента и мощности в сторону больших частот вращения. В данном случае при открытии клапана большого размера на ту же величину, что и стандартного, будет открыто большее проходное сечение. Другими словами, это равносильно установке в ГБЦ со стандартными клапанами распределительного вала с увеличенным подъемом кулачков. В результате можно ожидать незначительного падения крутящего момента двигателя на низких частотах и, напротив, заметного повышения момента и мощности на средних и особенно высоких частотах вращения.
Седла? Нет, втулки и клапаны
Теперь, когда понятна цель, можно начинать решение задачи - доработку ГБЦ согласно сформулированным выше принципам. Технологическая цепочка операций по доработке ГБЦ традиционна: замена седел на большие, удаление старых направляющих втулок расширение каналов с помощью набора шаровых фрез и шарошек, установка новых втулок, обработка седел.
Правда, такая технология, при всей ее простоте и очевидности, имеет недостаток. Дело в том, что при обработке каналов уменьшается толщина их стенок, в том числе, и в зоне отверстий направляющих втулок, и изменяется форма края отверстий: после срезания прилива гнезда в канале край отверстия становится косым, расположенным под углом к оси. Если в такое отверстие втулку поставить с натягом, ее ось немного развернется - в сторону от длинной стенки отверстия к короткой. В результате седло, поставленное заранее, окажется несколько несоосным отверстию во втулке.
Что это означает на практике, понятно - лишнее время на более глубокую обработку седла и снижение качества работы. Поэтому лучше при расстачивании гнезда седла выверять ось расточной головки станка по заранее установленной втулке - это гарантирует соосность.
Технология замены штатных седел на большие ничем не отличается от описанной нами ранее (см. № 1/2002), Особое внимание при этом следует уделить натягу седла (0,0800,120 мм) и созданию большой разности температур деталей перед установкой седел (нагрев ГБЦ до 150-180?С и охлаждение седел в жидком азоте до -180?С).
Материал седел - высокопрочный чугун, предварительно термообработанный до твердости HRC35-38: при меньшей твердости седла долго не прослужат, а при большой их будет трудно обрабатывать.
Седла обрабатываются традиционным способом: на них создаются рабочая и две примыкающие фаски. Разница со стандартным мотором будет, в основном, лишь в ширине рабочей фаски - для надежной посадки клапана лучше уменьшить ее ширину до 1 мм для выпускных и до 0,8 мм для впускных клапанов.
Отметим еще одну "хитрость", связанную с использованием нештатных клапанов. Если двигатель, который мы "строим", должен выдать максимум мощности, то предполагается, что он будет высокооборотным. В то же время штатный газораспределительный механизм может "не справиться" с работой на высоких частотах: в таких условиях клапаны имеют тенденцию "зависать", т.е. закрываться с опозданием. А это опасно - помимо ударных нагрузок на тарелку, грозящих обрывом клапанов, растет риск "встречи" клапанов с поршнями, последствия которой вполне предсказуемы.
Выходов из ситуации, вообще говоря, два. Можно заменить пружины на более жесткие.
Это, без сомнения, повышает надежность работы механизма (хотя снижает его ресурс из-за роста нагрузок), но трудно реализуется на практике - надо решить не только вопрос о том, как подобрать параметры, но и где найти наружные пружины.
Проще другое - сделать клапаны легче стандартных. Здесь, помимо "утоньшения" тарелки (см. № 9/2002), есть еще один вариант: перейти на стержень меньшего диаметра (7 мм вместо 8 мм). Практика показывает, что этим сразу "убиваются" все нужные нам "зайцы" - исключается "зависание" клапанов со стандартными пружинами и облегчается поиск и приобретение нештатных комплектующих. К примеру, как это ни кажется странным, но клапаны двигателя BMW M40 (1,6 л) имеют искомые тарелки (40 мм и 34 мм), а их длина всего на 0,5 мм меньше "ВАЗовских", что вполне успешно компенсируется регулировочной шайбой.
Естественно, под такие клапаны потребуются нештатные втулки, тарелки пружин и сухари. Но это решаемые проблемы - первое можно изготовить из бронзы (хорошо зарекомендовали себя марки БрБ2, БрКМЦ и БрОД), вторые - из алюминиевого сплава (Д-16, В-95), ничуть не уступающего стали по долговечности, третьи подойдут от 16-клапанного двигателя ВАЗ.
Но только доработкой ГБЦ не удается реализовать все потенциальные возможности двигателя. Главная причина - выпускная система, которая в стандартном варианте довольно сильно "жмет" выхлоп, т.е. создает довольно большое противодавление.
Чтобы не потерять ту мощность, которая с такими трудами достигнута, надо провести целый ряд манипуляций с выхлопной системой. Фактически необходимо заново построить выхлопную систему, используя нештатные комплектующие. Так мы и поступили, взяв для этого выпускной коллектор с трубами равной длины, имеющий характерные соединения труб "два в одну", специальный резонатор, а также промоточный глушитель фирмы PRO SPORT.
Естественно, переделка, а более правильно, замена выхлопной системы - удовольствие не из дешевых: все комплектующие с работой "тянут" почти на 15000 руб. Если же добавить к этой сумме цену доработки и установки ГБЦ с увеличенными клапанами (около 23000 руб.), то общая сумма в 38000 руб., скорее всего, охладит некоторые "горячие головы" в их стремлении "выше, дальше и быстрее". Потому как мощность даром никак не дается - особенно когда речь идет о большой мощности. А именно такую мы и рассчитываем получить.
Дальнейшие наши действия вполне очевидны - все аккуратно собрать, отрегулировать и настроить. Чтобы ехать на испытательный стенд к нашим старым знакомым - фирму "Аояма-Моторс".
Не больше, не меньше…
Не вдаваясь подробно в методику проведения испытаний (она была описана в наших прошлых публикациях), перейдем сразу к результатам.
А результат таков: "ВАЗовский" двигатель объемом 1,5 л со всеми доработками выдал максимальную мощность 110 л.с. (81,5 кВт) при 6680 об/мин и максимальный крутящий момент 135 Н•м при 4430 об/мин. Другими словами, мощность впрыска на 53%, а момент - на 23% по сравнению со стандартным двигателем отметим, что наше предположение о том, что переход на увеличенные каналы, седла и тарелки клапанов приведет к росту мощности и момента только на повышенных оборотах, полностью подтвердилось. В действительности такой рост наблюдается уже после 3500-4000 об/мин, в то время как на низких оборотах кривые моменты и мощности совпадают с полученными ранее для менее форсированных вариантов двигателя.
Интересно было испытать еще один двигатель, имеющий аналогичную ГБЦ и выхлопную систему, но распределительный вал с увеличенным подъемом кулачков (№ 54 фирмы "Мастер Мотор") и объем 1,6 л. В данном случае увеличение объема было получено установкой коленчатого вала с ходом 74,8 мм и специальных кованых поршней меньшей высоты (это дополнительные комплектующие и работа на сумму около 16000 руб.). Двигатель 1,6 л "выдал", очевидно, и более высокие параметры - 120 л.с. (88 кВт)/6490 об/мин и 153 Н•м/4320 об/мин. Про мощность такого мотора уже никак не скажешь "мало", тем более, что его доработка не отличалась никакой "уникальностью" - обычная "тюнинговая" работа.
Что ж, результат получен, он вполне хорош, чтобы закончить нашу исследовательскую работу. Однако не хватает выводов и обобщений: попробуем их сформулировать.
Главное, что, на наш взгляд, следует оценить, - это зависимость результата, т.е. мощности двигателя, от затраченных средств. Тогда любому "любителю быстрой езды" будет, к примеру, ясно, как правильно соразмерить желания со своими финансовыми возможностями.
С другой стороны, для моториста подобная зависимость укажет не только на трудоемкость работы и ответственность, но и, возможно, на необходимость приобретения дополнительных навыков и знаний, чтобы успешно выполнять подобные работы.
Такую зависимость мы получили в виде графика зависимости мощности двигателя от стоимости его доводки до этой мощности. Результат был вполне предсказуем, он перед вами - дальнейшие выводы делайте сами.
Оптимальная форма канала: 1 - участок расширения; 2 - участок сужения; 3 - седло; 4 - тарелка клапана.
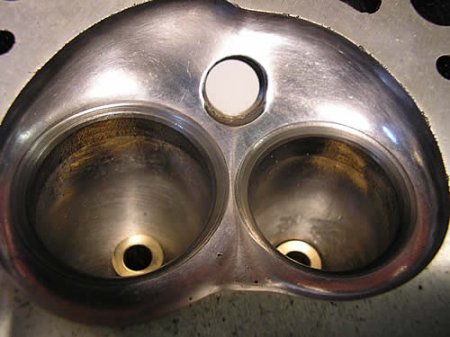
После установки новых седел хорошо видно ступени между ними и стенками клапанов.
Выхлопной коллектор с равной длиной труб - необходимый компонент выхлопной системы высокофорсированного двигателя.
Протокол испытаний двигателя 1,5 л: максимальная мощность составила 110 л.с. (81,5 кВт).
Протокол испытаний двигателя 1,6 л: максимальная мощность возросла до 120 л.с. (88 кВт).
Зависимость степени форсирования двигателя от финансовых затрат для разных вариантов тюнинга.
Общие сведения
Конструкция головки блока цилиндров это один из наиболее важных путей увеличения мощности и эффективности работы двигателя. Форма каналов, размер и конструкция клапанов, форма и толщина камер сгорания, жесткость всей отливки и другие факторы имеют важное и эффективное влияние на выходную мощность двигателя. На первый взгляд головка может показаться простым узлом, но в реальности большинство известных конструкторов гоночных двигателей затрачивает много времени и сил, чтобы понять и оптимизировать процессы, происходящие в камерах сгорания и каналах головки блока цилиндров.
Некоторые считают подготовку головки блока некой "черной магией", основанной на дорогих вложениях без надежды понять эти "заклинания" и их смысл. Справедливо, что покупка набора профессионально обработанных головок довольно дорога, и после того как вы затратили значительную сумму денег, вам хочется верить, что сделано что-то необычное. Не верьте в это. Полная подготовка "гоночной" головки очень дорога, т. к. для перешлифовки и изменения формы ее поверхностей требуется значительный объем ручной работы. Не думайте, что вы сможете достичь того же самого уровня характеристик, как и квалифицированные механики, обрабатывая головки на своем кухонном столе.
Вначале может показаться, что получение дополнительной мощности от модификации головки блока должно улучшить многие характеристики двигателя, в том числе приемистость, высокую мощность на низких оборотах, расширение области оборотов и т. д. К сожалению, это верно лишь частично. Некоторые модификации головки блока улучшают максимальную мощность, но они не могут помочь, а могут даже уменьшить мощность на, низких оборотах или приемистость. Это совсем не означает, что тщательно подготовленная головка блока цилиндров не может дать улучшений во всех областях. Испытания головок, продемонстрировавших разносторонние улучшения, показали, что они не были достигнуты такими способами как простое использование шлифовальной машинки. Перед тем, как вы сможете аккуратно совершенствовать головки блока, вы должны решить, чего вы будете добиваться: приемистости, экономичности, общих гоночных характеристик и т.д. Вы можете хотеть улучшить более чем одну из этих характеристик и можно в некоторой степени достичь хорошего компромисса между ними.
Впускной канал
Если вы работаете со стандартной головкой блока цилиндров и хотите доработать впускные каналы так, чтобы добиться хорошей мощности на низких оборотах и дополнительно некоторой мощности на высоких оборотах, то хорошим известием будет то, что вам нужно делать очень мало. Ключевым элементом в этом случае будет то, что канал должен иметь малую площадь поперечного сечения, грубую текстуру поверхности и форму, обеспечивающую равномерный поток. Это, с возможным исключением последнего фактора, почти идеально описывает большинство впускных каналов промышленного изготовления. Однако, эти три важных параметра, улучшающих характеристики потока без заметного увеличения каналов, является жизненно важным, т. к. большое поперечное сечение ухудшает работу двигателя на низких оборотах, уменьшает его мощность. Если вы сможете применить правильные "секреты" для достижения этого, то вы будете на один шаг ближе к созданию двигателя, хорошо работающего в обоих концах рабочего диапазона оборотов.
Первый "Секрет" улучшения потока часто пропускают или придают ему мало значения. Это является большой ошибкой, т. к. точная обработка клапана с 3 углами дает значительные улучшения характеристик потока при всех оборотах двигателя. Для большинства двигателей ширина седла впускного клапана в 1,65 мм и выпускного клапана в 1,91 мм и угол 45° на обоих клапанах обеспечивает оптимальный поток, уплотнение и отличную теплопередачу для обеспечения охлаждения головок клапанов. Несмотря на распространенное обратное мнение, седла, более узкие, чем эти, не улучшают поток и могут привести к перегреву клапанов. В заключение, поток часто может быть еще более улучшен добавлением 30° (градусной) фаски на нижней стороне впускного клапана.
Притирка клапанов и седел клапанов достаточно проста и на самом деле является таковой. Но если вы остановитесь на этом, то обманите сами себя, потеряв часть мощности. Относительно небольшие дополнительные усилия, затраченные на обработку канала, могут дать довольно значительную прибавку мощности. Точность в определении областей, форма которых должна быть скорректирована, составляет следующий секрет модификации впускных каналов.
Система впуска рабочей смеси, которая обеспечивает широкий диапазон крутящего момента, не будет существенно ограничивать поток топли-вовоздушной смеси из карбюратора (карбюраторы будут обсуждены в одной из следующих глав) и не позволит потоку смеси потерять свою скорость из-за больших поперечных сечений в каналах. Канал форсированного двигателя должен иметь минимальную площадь поперечных сечений, согласующуюся с максимальным потоком смеси; другими словами, материал нужно убрать только из тех областей, которые заметно ограничивают прохождение потока. Если области с небольшим ограничением объема и скорости потока во впускных каналах будут увеличены путем чрезмерной сошлифовки, то результатом этого может стать уменьшение мощности. Когда работа сделана правильно, то измерения обнаружат, что объем и скорость воздуха, двигающегося через все участки канала, будут выше, чем у стандартной головки блока.
На различных типах двигателей, увеличение входного отверстия канала до максимального размера, ограниченного положениями отверстий для толкателей, является популярным занятием у многих конструкторов-любителей при обработке головки. Однако наиболее критичной областью для общего потока является не входное отверстие канала, а места рядом с седлами клапанов. Поток через основной корпус канала обычно имеет относительно свободный путь, но прохождение мимо клапанов и попадание в камеру сгорания - это совсем другое дело. Хотя стендовые испытания и обнаруживают, что небольшие различия между разными формами каналов могут дать заметный эффект по потоку, подобные модификации применяются почти на всех двигателях и они базируются на старом правиле: металл удаляется из областей, которые существенно ограничивают воздушный поток.
Первое препятствие часто располагается вокруг выступающей части направляющей втулки клапана. Это препятствие может быть иногда уменьшено путем уменьшения высоты и почти всегда - ширины выступа направляющей втулки. Второе серьезное препятствие потоку находится в области седла клапана. Переход от области до седла клапана к области после седла клапана должен быть плавным, а часто имеет место противоположное явление, причиной чего является характерный выступ, остающийся после выхода головки блока с завода, ее обработки чуть ниже седла клапана. Тщательная работа в областях камеры сгорания и седел клапанов по отношению к затраченному времени даст самое большое улучшение в характеристиках потока.
Когда седла клапанов и области камер сгорания оптимизированы, следующим шагом является усовершенствование основной области канала. Рассмотрим для примера головку блока, подготавливаемую для повседневного использования, что поможет иллюстрировать правильные пути выполнения этой работы.
Отверстие впускного канала имеет не традиционную прямоугольную форму, как у промышленных и даже специальных головок, а форму трапеции. Необычная форма, полученная из большого количества испытаний на стендах, указывает на то, что воздушный поток в нижней части канала (меньшее "дно" канала) минимален и поддерживает оптимальную скорость потока. Верхняя часть канала (широкая часть трапеции) является областью интенсивного потока, и увеличение этой области дает больше потока, согласованного со скоростью всего потока.
Следующим "секретом" является то, что гладкие поверхности канала не создают преимуществ по сравнению с шершавыми поверхностями. На стенде проверено достаточно много головок от гоночных двигателей для того, чтобы установить, что это правило, вероятно, применимо практически во всех случаях. Вдобавок, полировка впускного канала требует много усилий, тогда как относительно грубая обработка (осуществляемая бруском или шкуркой зернистостью 80-100) требует нескольких минут работы, а канал работает также хорошо, если не лучше, чем при полировке.
По сравнению с промышленными впускными каналами модификации, описанные выше, часто дают увеличение мощности на 5-8%. В этом случае предполагается, что в выпускных каналах не было сделано никаких изменений. Подобные модификации на выпускных каналах приведут к увеличению мощности на 2-5% (общий прирост составит 7-9%)
Когда вашей основной целью является получение высоких характеристик, можно рассмотреть возможность приобретения набора различных головок блока цилиндров для гоночных двигателей в качестве дополнительного оборудования.
Здесь можно дать некоторый дешевый совет (особенно по сравнению с тем, что вы заплатите за головки). Гоночные головки сконструированы для получения мощности с помощью распределительных валов, предназначенных для подъема клапанов на 17,8 мм или более. Понятно, что скорость в канале с низким подъемом клапанов заслуживает отдельного внимания. Если вы используете только такой распределительный вал, который поднимает клапаны на величину 15,2 мм, то, вероятно, ваши деньги пропадут даром.
Наука о головках блока цилиндров стала очень сложной и не дает однозначного ответа на то, как можно модифицировать впускной и выпускной каналы для получения дополнительных преимуществ от потока смеси. Однако каналы этого типа при необходимости являются достаточно большими по площади поперечного сечения и по объему и работают лучше с профилями гоночных распределительных валов, обеспечивающими высокий подъем клапанов. Вы можете достичь многого, потратив большие суммы денег при решении этой проблемы, но имейте в ввиду, что когда дело идет к модификации канала, имеется четкая граница между практичным и непрактичным. Относительно легко оптимизировать большинство впускных клапанов для работы с распределительным валами, которые обеспечивают подъем клапанов примерно в 14,0 мм. Однако, двигатель "требует" большего от канала, когда используется распределительные валы с более высокой продолжительностью такта впуска и большим подъемом клапанов и количества усилий (и денег), которые потребуются, чтобы удовлетворить этим требованиям и реализовать отдачу потенциальной мощности от головок блока, может быть таким же, как и при подготовке ракеты к старту.
Оптимизация канала по потоку при подъеме клапанов является наиболее практичной для ваших будущих приложений. Толкатель форсированного двигателя со стандартным коромыслом должен ограничивать подъем клапана примерно до 12,7 мм (даже при этом относительно умеренном подъеме бронзовые направляющие втулки клапанов будут необходимы для уменьшения износа и обеспечения оптимального срока службы седла клапана). Если вы позволите себе использовать роликовые коромысла (ракеты), то может быть возможным увеличить практический подъем клапанов до величины 14,0 мм, т. к. роликовые коромысла приводят к меньшим боковым нагрузкам на стержень клапана и на направляющие втулки. Форсированные и гоночные двигатели могут успешно работать при подъеме клапанов до 15 мм, хотя срок службы направляющих втулок и клапанов будет меньше. Двигатели для кольцевых и внедорожных гонок используют величину подъема клапанов в 16,5 мм. Все двигатели автомобилей-дрегстеров используют величину подъема клапанов от 17,8 до 21,6 мм, но механизм привода клапанов и впускные каналы сконструированы для отдачи мощности при очень высоких оборотах двигателя и на очень короткий период времени (с расчетным временем работы несколько минут или часов, а не сотни и тысячи километров).